Is iondúil go mbuaileann déantúsóir miotail a ghlacann conradh purlin an mata céanna: seachadann coscán preasa cuid il-lúb amháin gach 30 go 60 soicind, agus éilíonn an chéad ordú 8,000 faid comhionann faoi dheireadh na míosa. A iar rolla miotail leatháin athraíonn an ríomh sin trí fhoirmiú leanúnach ó chorna ag 15 go 50 m in aghaidh an nóiméid, ag coinneáil trasghearradh amháin thar na mílte athrá. Míníonn an treoir seo cad a dhéanann an meaisín, cé na próifílí a ritheann is tapúla, agus na ceithre sonraíochtaí a chinneann cibé an íocann líne as féin.
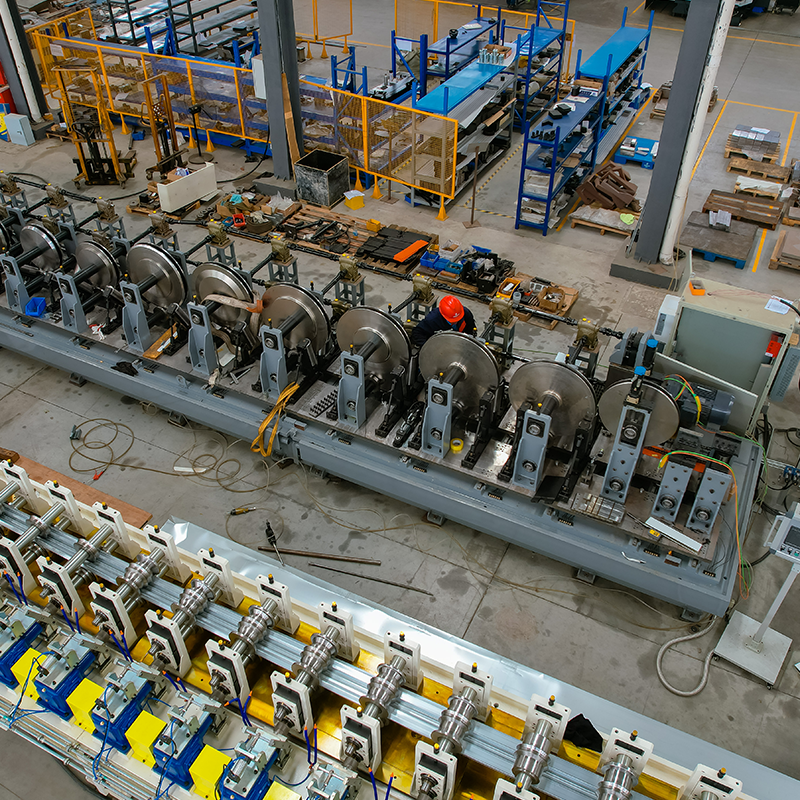
Is meaisín foirmithe leanúnach é iar-rolla miotail leatháin a chothaíonn stiallacha coiled trí shraith bás sorcóir péireáilte, agus cuireann gach stáisiún athrú beag uillinne go dtí go n-imíonn an stiall mar phróifíl chríochnaithe trasghearrtha tairiseach.
Sainmhíniú lárnach Foirmiú rolla an bhfuil leathán miotail á lúbadh go comhleanúnach trí 8 go 24 stáisiún sorcóir comhoiriúnaithe; toisc go gcruthaítear gach bend in incrimintí beaga, seachnaíonn an próiseas na fadhbanna marcáil dromchla agus springback atá le feiceáil in obair coscáin aon-bhuail.
Tá cúig aonad feidhme i ngach líne:
Is é an t-aschur praiticiúil ná go gcuireann líne amháin in ionad coscán preas, preas punch, agus dhá nó trí láimhseálaí ábhair. Cinneann céimseata an phróifíle, lena n-áirítear líon na línte bend, doimhneacht, agus leithead flange, an comhaireamh stáisiúin: cead a thabhairt do 1 go trí stáisiún in aghaidh an líne bend, agus dhá cheann mar an figiúr pleanála coitianta.
Sainmhíníonn an teaghlach próifíl a tháirgeann sé an t-iar-rolla miotail leatháin cheart, toisc go socraíonn céimseata trasghearrtha comhaireamh stáisiúin, costas uirlisí, agus luas líne réalaíoch. Cnuasaíonn línte atá suiteáilte ar bhonn tráchtála sna cúig raon a thaispeántar thíos.
 Meaisín Foirmithe Rolla CUZ Sigma le Athrú Leithead Uathoibríoch Cruthaíonn an meaisín seo trí phróifíl CUZ agus trí phróifíl CU-sigma ar líne amháin, le córas uathoibríoch um athrú leithead agus seafta 110 mm, a oireann do tháirgeadh próifíl ard-mheascáin. Féach Táirge →
 Meaisín Foirmithe Rolla Caiséad Strut le haghaidh Próifílí 41-Sraith Láimhseálann an t-iarchineál caiséad seo próifílí 41 × 21 go 41 × 76 trí shraith sorcóir 20 stáisiún a roinnt agus caiséad 10-stáisiún a chur leis, a tógadh le haghaidh stiall ard-neart SS304. Féach Táirge →
Gnáthluasanna líne de réir teaghlaigh próifíle, i m/nóim
Clúdaíonn raonta méideanna próifíl atá coitianta go tráchtála; suíonn próifílí trom-thomhas nó an-domhain ag foirceann íochtair gach banna.
Roghnaigh iar-rolla leathán miotail trí cheithre fhachtóir a mheas in ord: raon feidhme an ábhair, céimseata próifíle, luas líne, agus modh athraithe. Athraíonn gach ceann acu praghas an mheaisín níos mó ná aon ghné roghnach ar an luachan.
Má tá cornaí ag teacht isteach níos leithne ná leithead an stiall atá de dhíth ar an bpróifíl, cuir meaisín slitting nó decoiler tromshaothair chun tosaigh ar an gcéad cheann. Cuireann an teaglaim sin deireadh le dramhaíl imeall-bhreise ar an líne fhoirmithe agus coinníonn sé an meaisín a chothú le leithead cruinn an chorna. Déanann soláthraithe a thógann an slabhra iomlán in aon chonradh amháin páirteanna breise, coimisiúnú agus freagracht bharánta a shimpliú.
 Meaisín Slitting le haghaidh Rialú Leithead Coil Beachtais Déanann an líne slitting seo cornaí leathana a ghearradh isteach sna leithead stiallacha cruinne a theastaíonn ón iar-rolla, ag laghdú dramhaíl imeall-bhearrtha agus ag simpliú beathú corna roimh an táirgeadh. Féach Táirge →
Is monaróir amháin é Shanghai Sihua Precision Machinery Co., Ltd. a sholáthraíonn an slabhra ó slitting agus decoiling trí fhoirmiú rolla, puncháil servo, agus pacáil uathoibríoch; go mbíonn an raon feidhme sin tábhachtach nuair a bhíonn dátaí seachadta agus comhtháthú líne ar do thaobh den chonradh. Déan athbhreithniú ar na raonta meaisín agus na sonraíochtaí tacaíochta sula ndéantar comparáid idir na comharthaí athfhriotail.
Bhuaigh foirmiú rolla le haghaidh páirteanna trasghearrtha tairiseach i líon ard; bhuaigh brúigh coscánaithe le haghaidh ritheann gearr agus lúbthachta casta il-ais; ní bhíonn an bua ag stampáil ach amháin nuair a bhíonn an chuid dlúth go leor le haghaidh dísle forásach agus go dtugann toirt údar leis an gcostas uirlisí.
| Modh | Cruthanna tipiciúla | Aschur praiticiúil | Infheistíocht uirlise | Am athraithe |
| Iar-rollta miotail leatháin | Trasghearradh fada, seasmhach | 15-50 m/nim | Measartha go hard | 15-90 min |
| Brúigh coscán | Lúibíní gearra, ailt íseal-toirte | 1-4 chuid/nóiméad le haghaidh cuid 3-chromtha | Íseal | 5-20 min |
| Preas stampála | Páirteanna dlúth le poill déanta | 10-25 cuid/nóiméad i dísle forásach | is airde | 2-8 uair an chloig |
Cuir an phróifíl ar iar-rolla nuair a fhanann an trasghearradh comhionann agus nuair a shuíonn an toirt réamh-mheasta níos airde ná thart ar 5,000 go 15,000 m in aghaidh na míosa, ag brath ar rátaí saothair áitiúla. Deimhníonn torthaí allamuigh ó línte suiteáilte aisíocaíocht 12 go 18 mí ag oibríocht dhá-shift le húsáid 50 faoin gcéad; léigh an cás-staidéir tionscadail le haghaidh uimhreacha fíoraithe sula ndéanann tú buiséad.
Seo iad na ceisteanna a chuireann bainisteoirí plandaí is minice sula síníonn siad le haghaidh líne foirmithe rolla.
Próiseálann an chuid is mó d'fhoirmeoirí aonfheidhme 0.3 go 3.0 mm. Sroicheann córais struchtúracha purlin agus raca-díreach le seaftaí níos mó agus tiomántáin chasmhóiminte níos airde 4.0 go 6.0 mm, ach ardaíonn costas uirlisí go géar os cionn 3 mm mar go méadaíonn trastomhais rolla agus cumhacht tiomána araon.
Ceadaigh stáisiún amháin nó trí in aghaidh an lúblíne. Riachtanais cainéal hata simplí sé go hocht; féadfaidh purlin Sigma domhain a bheith ag teastáil ó cheithre cinn déag go fiche. Neartaíonn níos mó stáisiúin lamháltas ach leathnaíonn siad an meaisín agus ardaíonn siad an buiséad uirlisí.
Sea, trí thrí bhealach: athrú rolla láimhe le socrú 60 go 120 nóiméad, athrú tapa caiséad le socrú 15 go 30 nóiméad, nó coigeartú leithead agus airde uathoibríoch, atá coitianta ar línte graí drywall nuair a athraíonn an méid i gcónaí ach ní dhéanann an cruth.
Déan comparáid idir costas iomlán luchtaithe an phróisis reatha, lena n-áirítear saothair oibreora, socrú, fuíoll agus athoibriú, i gcoinne líne a chothaítear le corna ag an úsáid réamh-mheasta. Is gnách go n-íocann iar-iarmhír meánmhéide atá ag obair dhá sheal ag úsáid 50 faoin gcéad ar ais laistigh de 12 go 18 mí le haghaidh cuid trasghearrtha seasta.
ábhar leathan decoiler aonair Meaisín leibhéalta agus Meaisín chun poill bheaga a phuncháil ar an dá thaobh ...
Féach ar Sonraí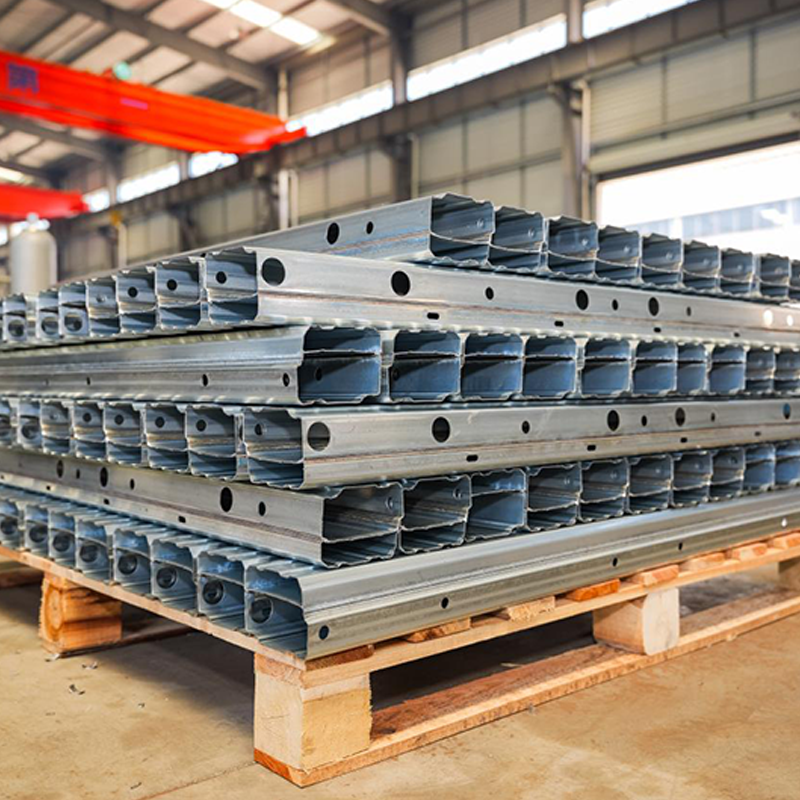
Tá roinnt príomhphróiseas i gceist leis an líne táirgeachta le haghaidh bíomaí treisithe chassis feithicleach B-phróifíl feithicle chun Ard-neart, cruinneas ag...
Féach ar Sonraí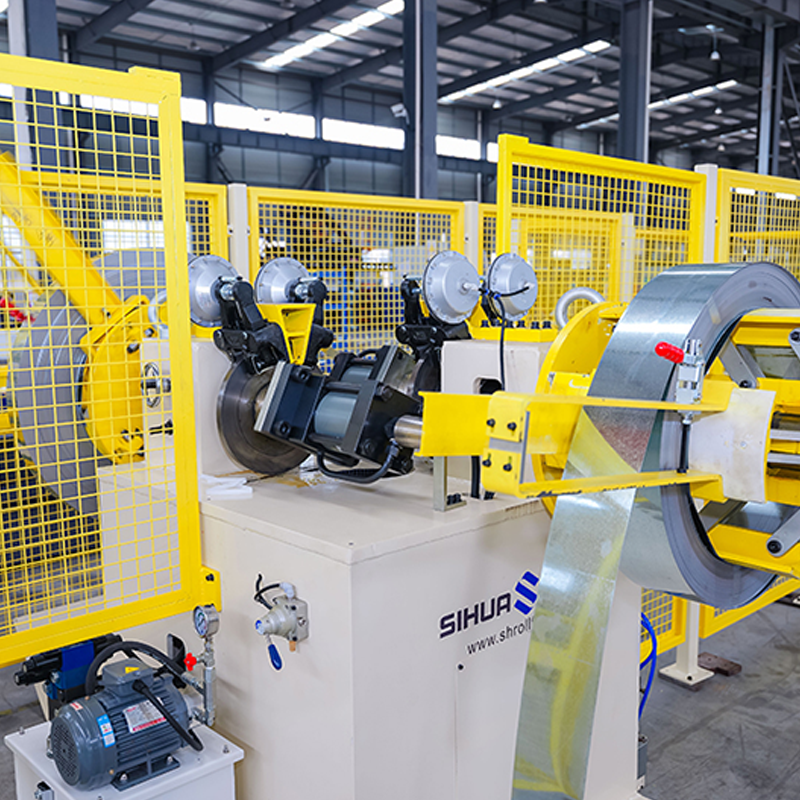
Decoiler hiodrálach ceann dúbailte rothlach uathoibríoch gan braite gan ábhar, 5 tonna in aghaidh an taoibh. Tá cumhacht léa...
Féach ar Sonraí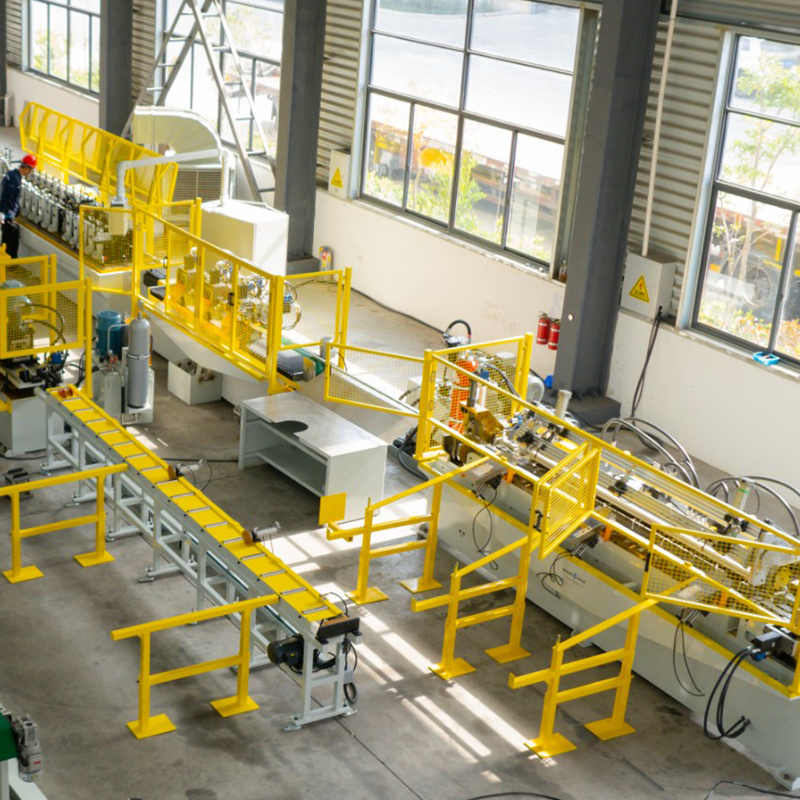
Uncoiler leathnaithe/conraitheoireachta cruach réamhphéinteáilte le ceann dúbailte, uncoiler leathnaithe/conraitheoireachta cruach ghalbhánuithe dúbailte, lúibín stór...
Féach ar Sonraí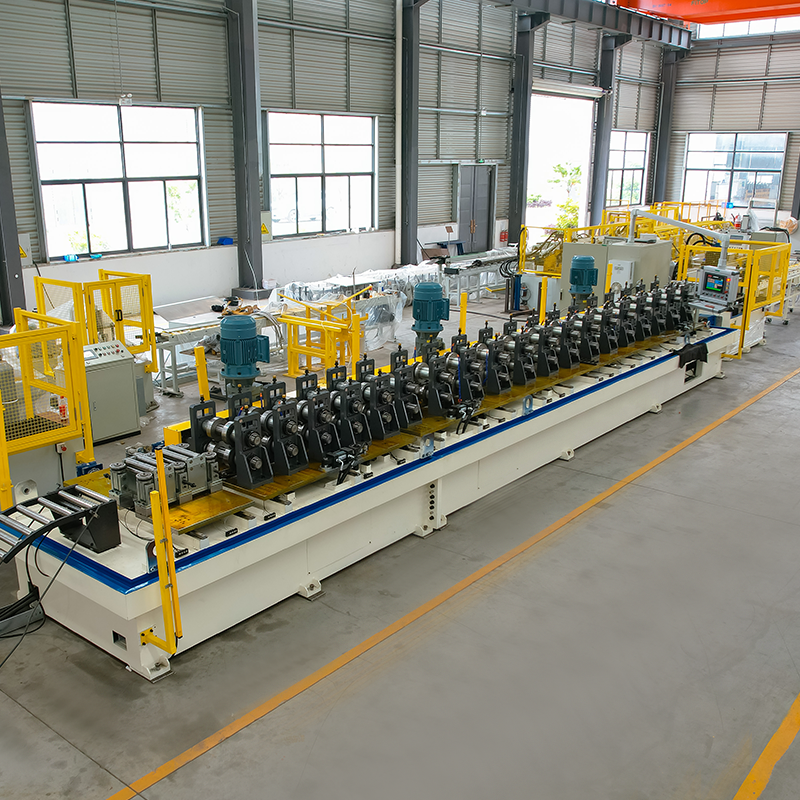
Meaisín foirmithe rolla uathoibríoch lúibín gréine athrú leithead Decoiler ábhar le ardán stórála agus lámh robotic ...
Féach ar Sonraí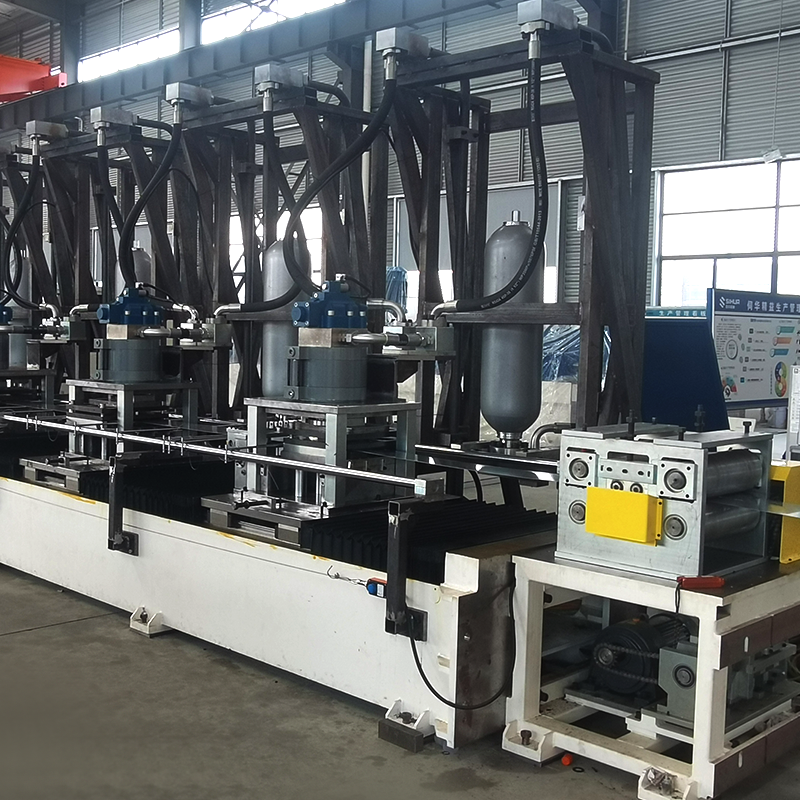
Meaisín foirmithe rolla lúibín gréine PV 8-Ais punching servo, coigeartú solúbtha ar an suíomh punchála. Decoiler ábhar le a...
Féach ar SonraíNá bíodh drogall ort teagmháil a dhéanamh linn nuair a bhíonn tú i ngátar!
Eolas Teagmhála
TÁIRGÍ
Fón póca