Is annamh a fhaigheann bainisteoirí líne a aistríonn táirgeadh ó chorna cruach go dtí alúmanam foirmithe rolla a mbileog socraithe a choinneáil. Féadfaidh monaróir atá 1.5 mm 5052- H32 le haghaidh lúibín gléasta gréine tonn imeall gach 40 méadar a fheiceáil, nó féachaint ar an earrach cos próifíl oscailte 4 céim agus é ag fágáil an stáisiúin deiridh. Bhí an stiall stiall comhionann, bhí na rollaí glan, agus níor athraigh an luas líne riamh. Is é an rud a d'athraigh an t-ábhar: cruaíonn an obair alúmanam níos tapúla ná cruach, stórálann sé fuinneamh níos leaisteacha i gcoibhneas lena neart toraidh, agus seolann sé teas thart ar thrí oiread an ráta cruach.
Alúmanam foirmithe rolla is é lúbadh incriminteach leanúnach corna alúmanaim trí sheicheamh de stáisiúin rolla comhrianaithe chun próifíl thrasghearrtha leanúnach a tháirgeadh. Meaitseálann an prionsabal foirmithe cruach, ach athraíonn na difríochtaí thuas gach cinneadh anuas: rogha cóimhiotail, bailchríoch uirlisí, lubrication, luas líne, agus na lamháltais is féidir leat a lua go hionraic.
Is iad na cóimhiotail atá i gceannas ar fhoirmiú rolla alúmanaim ná an tsraith 1xxx, 3xxx, agus 5xxx, agus níor chóir cóimhiotail 6xxx a fhoirmiú ach amháin i tempers bog; dá deacra an meon, is amhlaidh is mó an seans go scoiltfidh an próifíl ag an lúb líne.
Tugann an tsraith 1xxx, go bunúsach alúmanam íon, an fhoirmiúlacht is fearr ach neart an-íseal, mar sin oireann sé Baile Átha Troim maisiúil, gealánacha, agus gaiscéid. Cuireann an tsraith 3xxx le mangainéis, agus is é 3003 an réamhshocrú le haghaidh próifílí díon, gáitéir, agus frámaí gréine toisc go n-iarmhéideann sé fadú, friotaíocht creimeadh, agus costas. Cuireann an tsraith 5xxx maignéisiam leis: seachadann 5052 agus 5056 thart ar dhá oiread an neart toraidh de 3003- H14 agus déantar iad mar chaighdeán do phróifílí mara, iompair agus umar. Tá an tsraith 6xxx teas-chóireáil; Is féidir 6061- T4 a fhoirmiú rolla le gathanna flaithiúla, ach 6061- T6 scoilteanna go ginearálta agus níor chóir a shonrú riamh le haghaidh lúbthachta fuar.
| Cóimhiotal agus temper | Neart toraidh | Fadú | Min. ga lúbadh | Próifílí tipiciúla |
| 1100-O | 35 MPa | 35% | 0.5 t | Baile Átha Troim, flashing, maisiúil |
| 3003-O | 45 MPa | 25% | 1.0 t | Dín, gáitéir |
| 3003- H14 | 145 MPa | 12% | 1,5 t | Frámaí gréine, rannóga ginearálta |
| 5052- H32 | 195 MPa | 12% | 2.0 t | Mara, iompar, umair |
| 6061-T4 | 145 MPa | 22% | 2.5 t | Codanna struchtúracha |
Tagann spriongaí alúmanaim siar timpeall dhá oiread agus cruach éadrom ar chomh-rochtaineacht, agus cruaíonn sé chomh tapa sin go bhfuil an stiall atá ag dul isteach sa chúigiú stáisiún ina ábhar difriúil go meicniúil ón gceann a théann isteach sa chéad stáisiún.
Ardaíonn gach stáisiún foirmithe an neart toraidh áitiúil, rud a ardaíonn an fórsa lúbthachta don chéad stáisiún eile. Léirítear an éifeacht charnach mar thonn imeall leathnaithe, próifíl chuartha, nó uillinn cos a shreabhann thar rith corna. Seolann alúmanam teas cuimilte ar shiúl go tapa, agus mar sin is é an comhartha infheicthe de dhrochshuíomh ná deannach fíneáil alúmanaim nó piocadh ar dhromchla an rolla, ní stiall te.
Ba chóir uirlisí rolla d'alúmanam a snasú go dtí bailchríoch dromchla 0.2 go 0.4 micrometer Ra, meaisínithe as cruach uirlis D2 nó DC53, agus de ghnáth reáchtáiltear iad ag 15 go 30 méadar in aghaidh an nóiméid.
Mar gheall ar an gclaonadh atá ag alúmanam gal agus piocadh suas ar chruach uirlisí tá bailchríoch dromchla agus lubrication níos tábhachtaí ná mar a dhéantar rolla cruach a fhoirmiú. Cuireann na coigeartuithe seo cosc ar na lochtanna is coitianta:
Is é ga íosta lúb an bealach is tapúla chun tempers alúmanaim a chur i gcomparáid le rolla a fhoirmiú. Cuirtear an luach in iúl mar iolrach de thiús ábhar, agus níos mó ná sin táirgeann sé scoilteadh ar an dromchla bend seachtrach.
Cleachtas tipiciúil le haghaidh cora 90 céim leis an ais lúb atá ingearach leis an treo rollta:
Luachanna le haghaidh cora 90 céim, ingearach leis an treo rollta. Is féidir le lúbadh comhthreomhar leis an treo rollta an ga íosta a ardú suas le 50 faoin gcéad.
Cruach éadrom
Cóimhiotal alúmanaim
Coinníonn líne foirmithe rolla alúmanaim atá tiúnta i gceart lamháltais leithead foirme de móide nó lúide 0.2 mm agus lamháltais fad cos de móide nó lúide 0.3 mm, ar choinníoll go bhfanann leithead agus tiús na stiall ag teacht isteach i sonraíocht.
Is iad na teipeanna cáilíochta is coitianta ar phróifílí alúmanaim ná tonn imeall, bogha fadaimseartha, agus micrea-scratches ar an dromchla infheicthe. Is gnách go dtagann tonn imeall ó leithead stiallacha míchothrom nó sraith rolla caite; tagann bogha ó thiús stiall neamhréireach; scratches thagann ó lochtanna dromchla rolla, salachar, nó lubrication neamhleor. Éiríonn na trí cinn níos infheicthe tar éis sciath anodizing nó PVDF, mar sin ní mór ceanglais dromchla a lua ag an gcéim athfhriotail, gan a fháil amach tar éis an chéad choil a rith.
Roinntear táirgeadh foirmithe rolla alúmanaim i gceithre ghrúpa iarratais: gléasadh gréine, tacaíocht leictreach, ailtireachta agus iompar, agus tá difríocht níos mó idir cumraíocht an mheaisín sna grúpaí seo ná mar a bhíonn ar roghanna cóimhiotail.
De ghnáth cruthaítear próifílí gléasta gréine ó 3003-H14 nó 5052 i dtiús 1.5 go 2.5 mm, le poill réamhphunáilte a gcaithfidh lamháltas fadaimseartha de móide nó lúide 0.5 mm a sheasamh. Tá sé beagnach dodhéanta an lamháltas sin a chothabháil le céim pollta ar leith, agus is é sin an fáth go bhfuil stáisiún pollta servo inlíne ionsuite sa líne chéanna.
 Meaisín Foirmithe Rolla Lúibíní PV Gréine Punching Servo 8-Ais Comhtháthaíonn an líne seo puncháil servo le foirmiú rolla chun lamháltais poll daingean a choinneáil ar phróifílí gléasta gréine, ag tabhairt aghaidh ar an dúshlán cruinneas fadaimseartha ± 0.5 mm a luadh níos luaithe. Féach Táirge →
Cruthaítear próifílí tacaíochta leictreacha cosúil le tráidirí cábla alúmanaim agus bealaí strut ó stiallacha níos tanaí, de ghnáth 0.8 go 1.5 mm, agus is minic a ritheann an meaisín céanna roinnt leithead próifíl in aon athrú amháin. Coimeádann uirlisiú caiséad mear-athraithe an t-am aistrithe faoi bhun 30 nóiméad.
 Meaisín Foirmithe Rolla Tráidire Cábla Leithead Inchoigeartaithe Tógtha le haghaidh aistrithe tapa idir leithead tráidire cábla iolrach, oireann an meaisín seo do phróifílí tacaíochta stiallacha leictreacha agus coinníonn sé babhtálacha uirlisí faoi 30 nóiméad. Féach Táirge →
I measc na bpróifílí ailtireachta tá frámaí modúl PV agus frámaí doras fuinneoige, áit a gcinneann cáilíocht an lúb an ndúnann coirnéil an fhráma laistigh de 0.5 mm. Ritheann na línte seo níos moille agus éilíonn siad an bailchríoch rolla is airde sa siopa.
 Fráma PV agus Meaisín Foirmithe Rolla Próifíl Doras Fuinneog Seachadann an meaisín seo lúbadh beacht do phróifílí ailtireachta cosúil le frámaí modúl PV agus frámaí doras fuinneoige, ag cuidiú le dúnadh cúinne a bhaint amach laistigh de 0.5 mm mar a thuairiscítear sa téacs. Féach Táirge →
Sula n-ordóidh tú líne, déan comparáid idir cás-staidéir iarratais agus iarr rith tástála le do chorna féin. Tá an leabharlann cásanna custaiméirí léiríonn conas a láimhseáiltear próifílí den chineál céanna ar línte táirgeachta, agus tacaíonn Shanghai Sihua Precision Machinery Co., Ltd le reáchtáil trialach ar a mheaisíní foirmithe rolla alúmanaim.
Sa temper T6, tá fadú faoi bhun 10 faoin gcéad ag 6061 agus neart toraidh ard, agus mar sin tá scoilteanna an gha seachtrach ar lúbanna foirmithe rolla tipiciúil. Bain úsáid as 6061-T4, 5052-H32, nó 3003-H14 ina ionad. Más riachtanas dearaidh é 6061-T6, rollaigh an fhoirm i T4 agus aois an phróifíl chríochnaithe.
Maidir le próifílí ginearálta, is é 3003-H14 an réamhshocrú is sábháilte. I gcás próifílí struchtúracha, mara nó iompair, tugann 5052-H32 nó 5056 neart níos airde le foirmiúlacht inghlactha. I gcás próifílí maisiúcháin amháin, cuireann 1100-O nó 3003-O deireadh le riosca scoilte go hiomlán.
Ró-bend na stáisiúin deiridh faoi 1 go 3 céim, cuir stáisiún sizing a chuireann uillinn foirmithe nialasach i bhfeidhm, méadú ar an teannas stiallacha idir stáisiúin, nó coimisiúnaigh uirlis cheartaithe springback. Beart springback ar chuid calabrú roimh tháirgeadh.
Is féidir leis an ngrád cruach uirlis a bheith mar an gcéanna, D2 nó DC53, ach ní mór an bailchríoch rolla a bheith níos míne, na himréitigh beagán níos déine, agus an lubrication níos éadroime. Tá na difríochtaí seo éigeantach, ní roghnach, maidir le alúmanam.
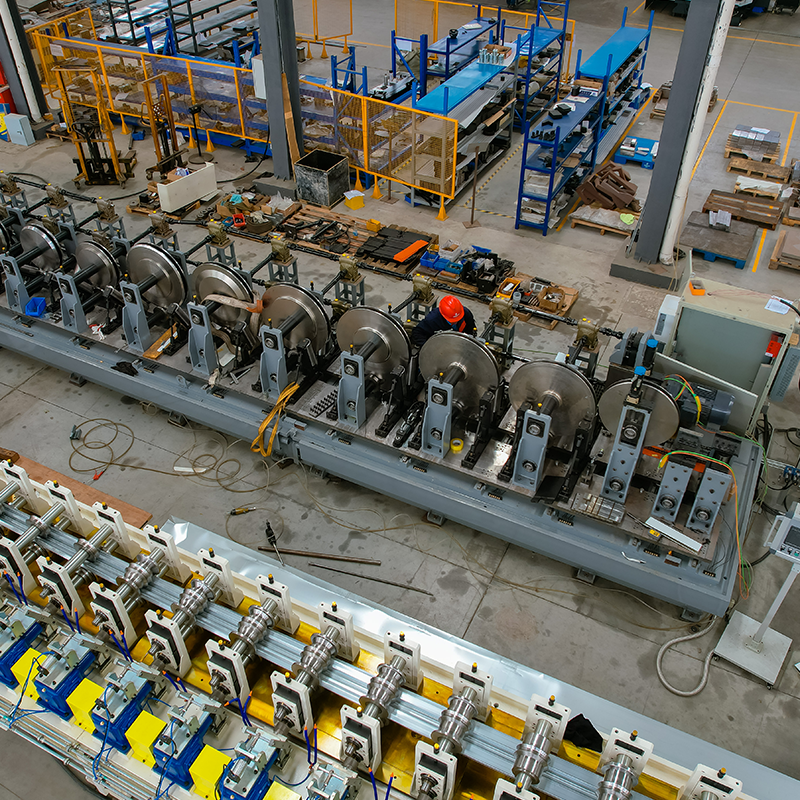
ábhar leathan decoiler aonair Meaisín leibhéalta agus Meaisín chun poill bheaga a phuncháil ar an dá thaobh ...
Féach ar Sonraí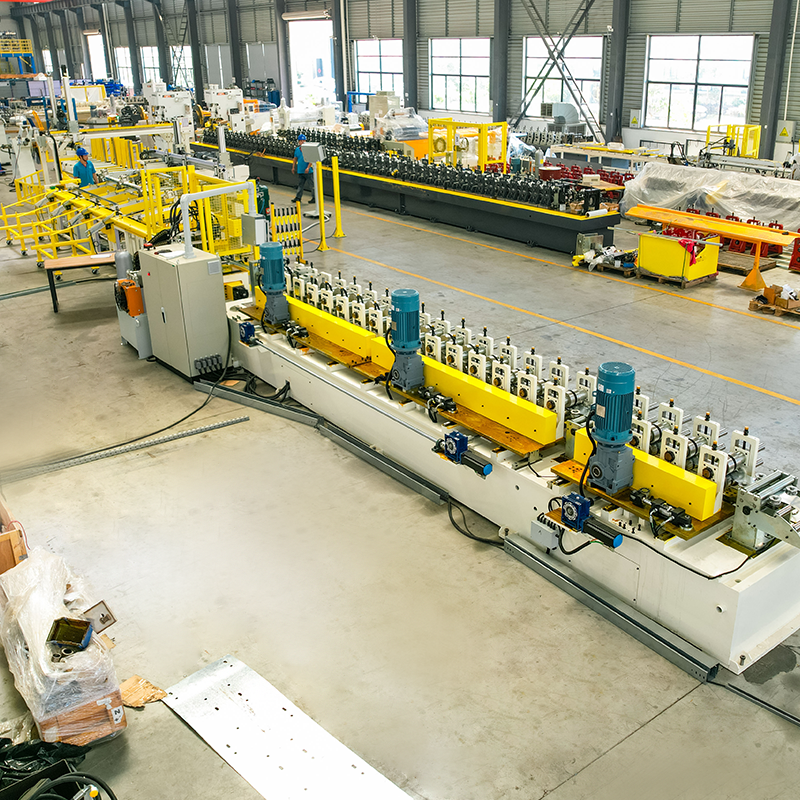
CU meaisín foirmithe rolla athrú leithead uathoibríoch, tiomáint slabhra, pacáil uathoibríoch. Decoiler hiodrálach ceann dúb...
Féach ar Sonraí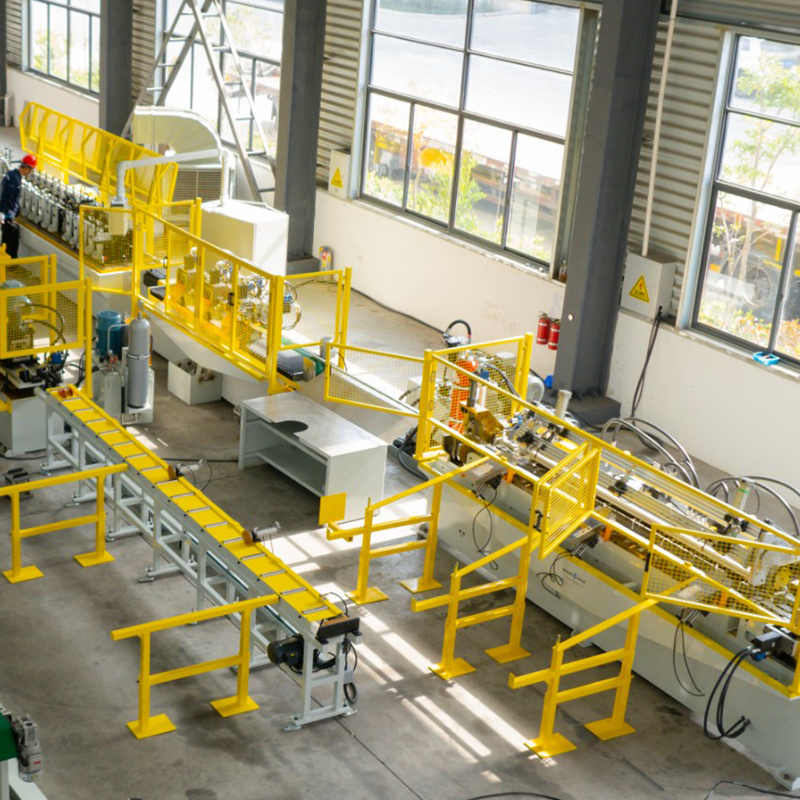
Uncoiler leathnaithe/conraitheoireachta cruach réamhphéinteáilte le ceann dúbailte, uncoiler leathnaithe/conraitheoireachta cruach ghalbhánuithe dúbailte, lúibín stór...
Féach ar Sonraí
Uasteorainn UT FUT UDT T-greille barra rolla meaisín foirmithe príomh leagan amach agus tras (Príomh agus Trasna) Is féidir ...
Féach ar Sonraí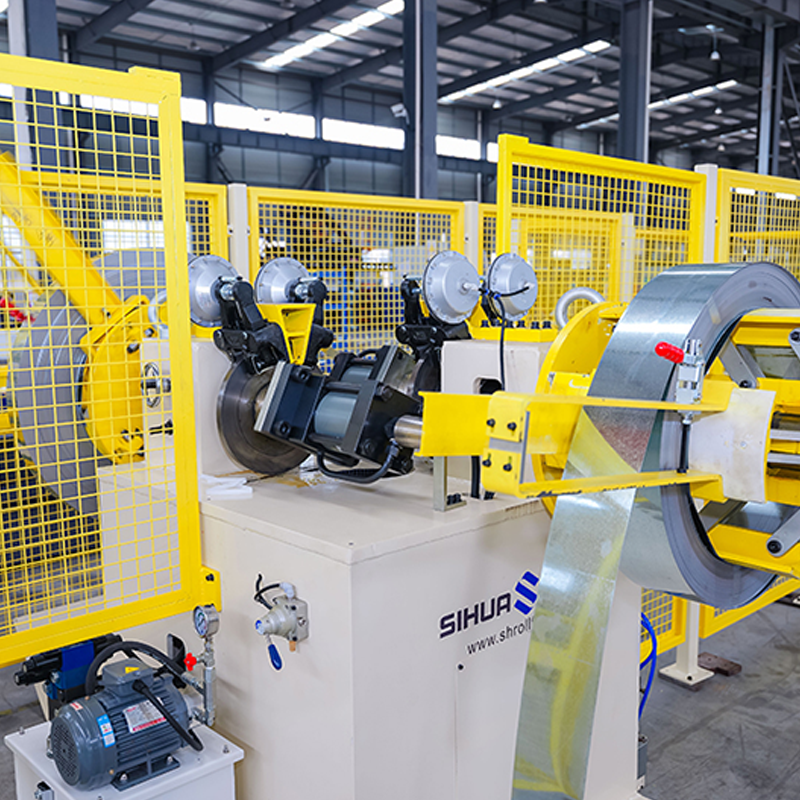
Decoiler hiodrálach ceann dúbailte rothlach uathoibríoch gan braite gan ábhar, 5 tonna in aghaidh an taoibh. Tá cumhacht léa...
Féach ar Sonraí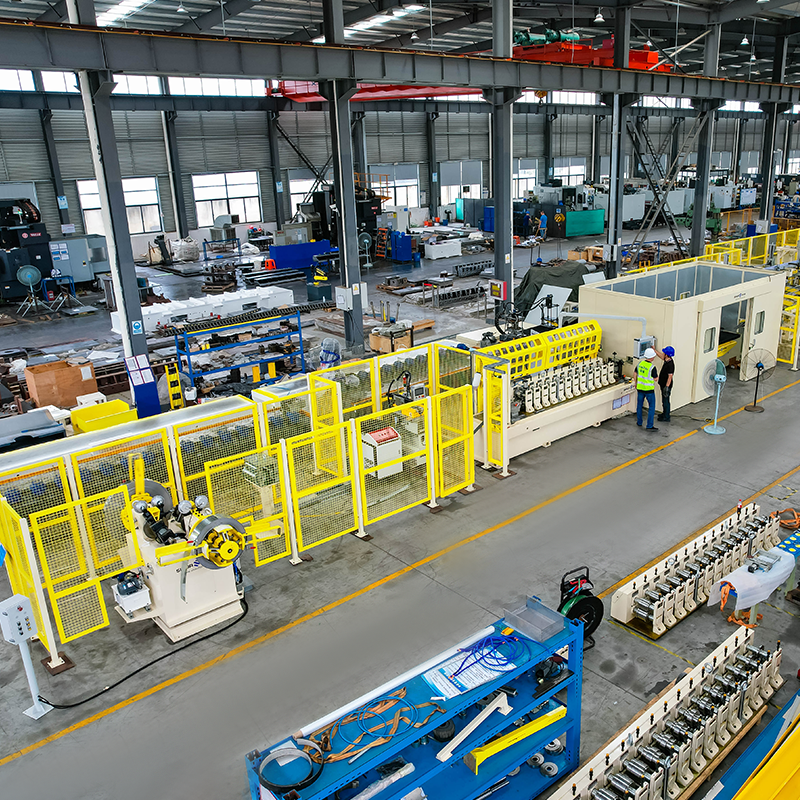
Decoiler hiodrálach ceann dúbailte rothlach uathoibríoch gan braite gan ábhar, 5 tonna in aghaidh an taoibh. Meaisín foirmit...
Féach ar SonraíNá bíodh drogall ort teagmháil a dhéanamh linn nuair a bhíonn tú i ngátar!
Eolas Teagmhála
TÁIRGÍ
Fón póca