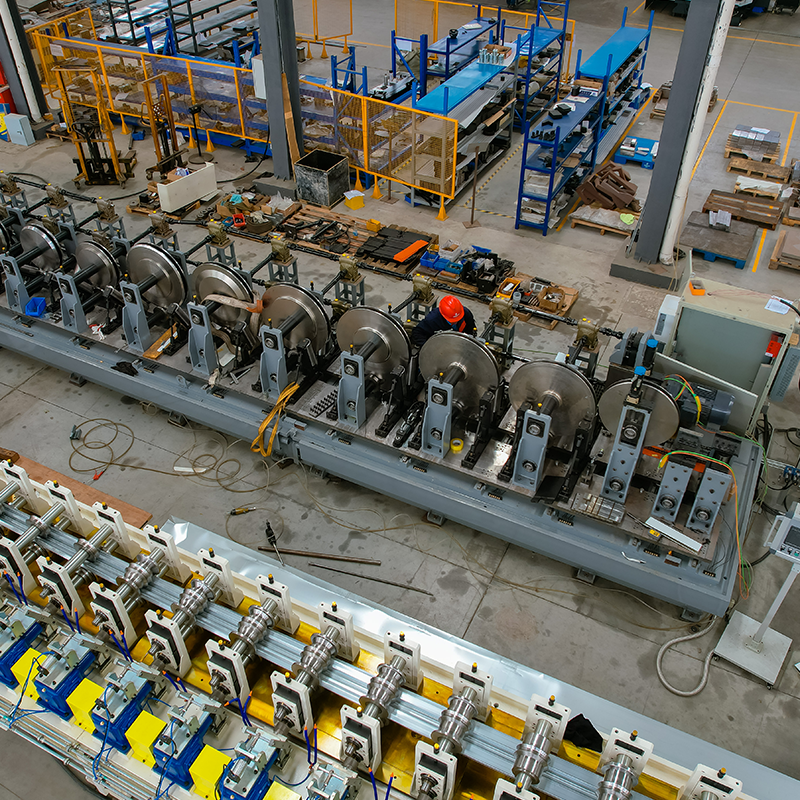
Is gnách go sroicheann déantúsóirí cruach atá ag tairiscint ar thionscadal díon leanúnach an chonclúid chéanna nuair a athbhreithníonn siad na líníochtaí: tá an purlin díon Z-chruthach, tá a siopa ar bun le haghaidh bealaí C, agus tá an bhearna níos leithne ná mar a fhéachann sé. Is líne fuarfhoirmithe leanúnach é meaisín foirmithe rolla purlin z a tháirgeann próifílí Z ó stiall cruach ghalbhánuithe te-snámh i bpas amháin, lena n-áirítear puncháil agus scoite.
Ligeann flanges fhritháireamh na coda Z do na purlin neadú i bundles agus forluí ar splices, ach cuireann an fritháireamh sin iachall ar an uirlisiú rolla, polladh poll agus uainiú lomadh a dhearadh ar bhealach difriúil ó líne C purlin. Is gnách go dtaispeántar an meaisín mícheart i bhfoirm diall uillinn flange, poill splice mí-ailínithe, nó luas líne nach féidir le do chumas pollta a chothú.
Sainmhíniú gairid: Is córas foirmithe fuar leanúnach é meaisín foirmithe rolla purlin z a lúbann stiall cruach isteach i roinn Z neamhshiméadrach agus a chomhtháthaíonn punching, scoite agus cruachadh roghnach sa sreabhadh táirgeachta céanna.
Caithfidh meaisín foirmithe rolla purlin z an fhritháireamh flange agus an uillinn flange a sheasamh laistigh de na teorainneacha a ligeann do na purlins críochnaithe neadú go docht agus a spliceáil go hintuartha: fritháireamh laistigh de 1.0 mm agus cearnóg flange laistigh de 1 céim thar an fad iomlán.
Is é an fritháireamh idir an dá flanges gné shainithe an ailt Z. Le linn foirmithe, lúbann an stiall i dhá threo ag faid éagsúla ón ais neodrach. Mura ndéanann bláth an rolla cothromaíocht a dhéanamh ar ais an earraigh, osclaíonn nó dúnann na casadh próifíle agus na leideanna flange. Tugann sé sin bearna infheicthe isteach idir na trasnáin neadaithe agus déanann sé an beart éagobhsaí ar trucail.
Is é neadú an phríomhchúis eacnamaíoch chun purlins Z a roghnú ar an gcéad dul síos.
Úsáideann bundle purlin Z pacáilte thart ar 25 go 35 faoin gcéad níos lú spás urláir trucail ná an líon céanna purlins C leis an airde alt céanna. Imíonn an choigilt sin nuair nach rialaítear casadh agus backback sa líne fhoirmithe.
Braitheann tréchur praiticiúil líne purlin Z ar thiús stiall, airde gréasáin agus am timthriall pollta, ní ar chumhacht mótair amháin. Nuair a bheidh leithead an chorna socraithe, socraíonn na trí luach sin líon na seastáin rolla, an luas foirmithe agus an chumraíocht pollta.
Raonta tipiciúil sonraíochta le bailiú sula ndéanann tú comparáid idir na comharthaí athfhriotail:
I gcás siopaí a bhfuil próifílí C, U, Z agus Sigma ag teastáil uathu ar líne amháin, is féidir le caiséad agus le huirlisiú servo-inchoigeartaithe níos mó ná teaghlach próifíl amháin a chlúdach gan an tsolúbthacht chun baisceanna beaga a reáchtáil a chailleadh.
 Meaisín Foirmithe Rolla Ilphróifíle do Rannóga C, U, Z agus Sigma Comhcheanglaíonn an meaisín seo uirlisí caiséad agus servo-choigeartaithe chun teaghlaigh ilphróifíle a reáchtáil ar líne amháin, lena n-áirítear C, U, Z, agus Sigma. Oireann sé do shiopaí a bhfuil solúbthacht ag teastáil uathu le haghaidh baisceanna beaga agus ard-aschur á choinneáil ag an am céanna, mar a tugadh faoi deara i gcomhthéacs an táirgthe purlin. Féach Táirge →
Smaoinigh ar purlin gréasáin 250 mm in ábhar 2.0 mm ag 15 m/nim. Cruthaíonn sé huaire an chloig de ghlan-am reatha thart ar 5,400 méadar d'fhad purlin gach seal, sula gceadaítear am díomhaoin, athruithe corna agus socrú. Is féidir le fad gearrtha, comhaireamh poll agus luas cuachta an figiúr sin a laghdú 10 go 20 faoin gcéad.
| Paraiméadar | Raon tipiciúil | Tionchar táirgeachta |
| Tiús stiall | 1.5-3.0 mm, Q235B / Q355B | Teastaíonn níos mó pasanna agus luas níos ísle ar stiall níos tiús |
| Airde gréasáin | 100-350 mm | Raonta clúdaigh seastáin inchoigeartaithe; tá fritháireamh níos déine ag baint le huirlisiú seasta |
| Leithead flange | 40-70 mm | Socraíonn sé leithead an choil agus cuireann sé isteach ar chostas slitting |
| Luas foirmithe | 8-18 m/nim | Is gnách gurb é an teorainn ama timthriall punching |
| Caoinfhulaingt Fad | /-1.0-2.0 mm | Bíonn tionchar aige ar luas an chur suas ag splices lapped |
| Caoinfhulaingt spásála poll | /- 0.5 mm le punch servo | Cosc ar athoibriú na bpoll cleat ar an láthair |
Is é an t-am athraithe an difríocht costais oibriúcháin is mó idir meaisíní Z purlin, agus scarann sé líne a ritheann próifíl amháin ar feadh na bliana ó líne a phróiseálann baisceanna beaga go laethúil.
Is é an rogha clasaiceach ná rollaí coigeartaithe shim, áit a gcuireann oibreoirí spásairí leis nó a bhaintear chun na seastáin a athshocrú le haghaidh airde gréasáin nua. Athraíonn an réiteach servo-inchoigeartaithe leithead seastáin agus airde próifíle de réir mótair, ag coinneáil na cartúis rolla céanna i bhfeidhm. Baineann córais mear-athraithe caiséad uirlisithe amháin agus cuir ceann eile isteach i nóiméid.
| Cumraíocht | Am athraithe | Is fearr oiriúnach |
| Shim-choigeartaithe | 30-60 min | Próifíl amháin nó dhó cobhsaí, ritheann fada |
| Servo-inchoigeartaithe | 5-10 min | Trí go hocht airde gréasáin |
| Caiséad mear-athrú | 2-5 min | Athruithe próifíle laethúla agus sceidil JIT |
Riail ordóg ó línte táirgeachta: má ritheann airde gréasáin amháin níos mó ná 500 tonna in aghaidh na míosa, builleann meaisín Z rolla seasta tiomanta líne uilíoch ar chobhsaíocht. Faoi bhun an toirt sin, giorraíonn inchoigeartaithe aisíocaíocht.
Is é punching an chéad bhac atá le ríomh, mar is féidir le purlin Z spliced idir sé agus dhá cheann déag de pholl a iompar agus socraíonn an t-am timthriall pollta an uasteorainn do luas líne.
Breathnaíonn cornaí réamh-phunched áisiúil, ach athraíonn patrúin poll idir tionscadail. Cláraíonn puncháil servo ar líne gach poll i gcoinne an tsuímh ghearrtha le ionchódóir lúb dúnta, a choinníonn spásáil na bpoll laistigh de /-0.5 mm fiú nuair a athraíonn tiús na stiall. Má chuimsíonn do sceideal próiseála corna puncháil lúibín gréine nó tráidire cábla chomh maith le purlins, is é an ceann pollta an cinneadh solúbthachta seachas na seastáin fhoirmithe.
 Meaisín Foirmithe Rolla Punching Servo 8-Ais le haghaidh Lúibíní Gréine PV Feistithe le córas punchála servo 8-ais, déanann an líne seo seasamh punchála agus leithead / airde próifíle a choigeartú go huathoibríoch do phróifílí lúibíní gréine. Cuireann sé clárú ionchódóra lúb dúnta ar fáil le haghaidh spásáil bheacht poll, rud a fhágann go bhfuil sé iontach nuair a athraíonn patrúin punchála idir tionscadail. Féach Táirge →
Le haghaidh scoite, coinníonn lomadh eitilte servo lamháltais faid ag /-1.0 mm tríd an lomadh a shioncronú leis an paslíne. Tá aonaid scoite hiodrálacha níos saoire ach de ghnáth tuirlingíonn siad ag /-3 go 5 mm agus cruthaíonn siad burr a mhoillíonn tionól an tsuímh. Déan comparáid idir an leagan amach tiomána agus rialaithe iomlán leis an treoir roghnúcháin meaisín foirmithe próifíl sula gcuirfidh tú soláthraithe ar ghearrliosta.
Tar éis iad a ghearradh, bogann na purlin chuig tábla rite le haghaidh comhaireamh agus cuachta. Cuirtear stáisiún strapping uathoibríoch in ionad dhá oibrí láimhe in aghaidh an shift agus coinníonn sé teannas bundle comhsheasmhach, rud a chosnaíonn an geoiméadracht neadaithe le linn an iompair trucail céanna a dhéanann próifílí Z tarraingteach.
 Próifíl Uathoibríoch Pacáil agus Strapping Meaisín le haghaidh Beart Miotail Uathoibríonn an córas pacála seo smeach cnaipe, pacáil bundle beag, agus palletizing bundle mór le stiallacha tacaíochta adhmaid. Tagann sé in ionad oibrithe cuachta láimhe agus cinntíonn sé teannas bundle comhsheasmhach, ag cosaint próifílí purlin le linn iompair agus feabhas a chur ar láimhseáil anuas. Féach Táirge →
Iarr ar an soláthróir uainiú pollta a insamhail do do purlin is faide. Ba cheart go gcuirfí san áireamh sa chlár rialaithe luasghéarú, luasmhoilliú agus suíomh gearrthamharc, ní hamháin don mheánluas paslíne.
Is é an bealach is tapúla chun comparáid a dhéanamh idir soláthraithe meaisín Z purlin ná trí dhoiciméad a iarraidh roimh an luachan tráchtála: an líníocht bláth rolla, an leagan amach punching bás agus píosa tástála déanta as do stiall cruach féin.
Bain úsáid as an ord seo a leanas nuair a dhéanann tú measúnú ar thairiscintí trealaimh.
Sula ndéanann tú gealltanas, athbhreithnigh tagairtí suiteáilte. Cartlann cás tionscadail Sihua folaíonn sé línte iomlána foirmithe purlin agus raca seachadta chuig déantúsóirí tógála miotail, leis an ailtireacht punchála servo agus lomadh eitilte céanna a bhfuil cur síos déanta uirthi thuas.
Seo thíos na freagraí gearra ar na ceithre cheist is mó atá ag ceannach meaisín purlin Z.
Tá. Aistríonn línte ilphróifíl le seastáin inchoigeartaithe servo nó caiséid mear-athraithe idir codanna C, U, Z agus Sigma. Tá cobhsaíocht lamháltais beagán níos ísle sa chomhbhabhtáil i gcomparáid le líne Z tiomnaithe nach n-athraíonn uirlisiú choíche.
Láimhseálann línte caighdeánacha stiallacha cruach ghalbhánuithe te-tumtha 1.5 go 3.0 mm i ngráid Q235B nó Q355B. Braitheann an tiús uachtair ar leithead flange agus líon na pasanna foirmithe. Is róbheagán pasanna is cúis le cúl an earraigh ag na leideanna feire agus déanann bearnaí neadaithe éagobhsaí.
Agus ábhar 2.0 mm ag 15 m/nóiméad agus sé huaire an chloig de ghlan-am reatha, táirgeann athrú 8 n-uaire thart ar 5,400 méadar d'fhad purlin. Is féidir le fad gearrtha, comhaireamh poll agus luas cruachta an figiúr sin a laghdú, mar sin deimhnigh an t-am timthriall pollta le do mheascán táirgí féin.
Rialaíonn lamháltas fad purlin luas an chur suas ag splices lapped. Tá /-1.0 go 2.0 mm i seilbh sheirbheálaithe eitilte a bhfuil fad lúb dúnta aige; de ghnáth tuirlingíonn lomadh hiodrálach ag /-3 go 5 mm agus treo burr neamh-chomhsheasmhach. I gcás tionscadal díon leanúnach, íocann an lamháltas níos déine as féin ar an láithreán.
ábhar leathan decoiler aonair Meaisín leibhéalta agus Meaisín chun poill bheaga a phuncháil ar an dá thaobh ...
Féach ar Sonraí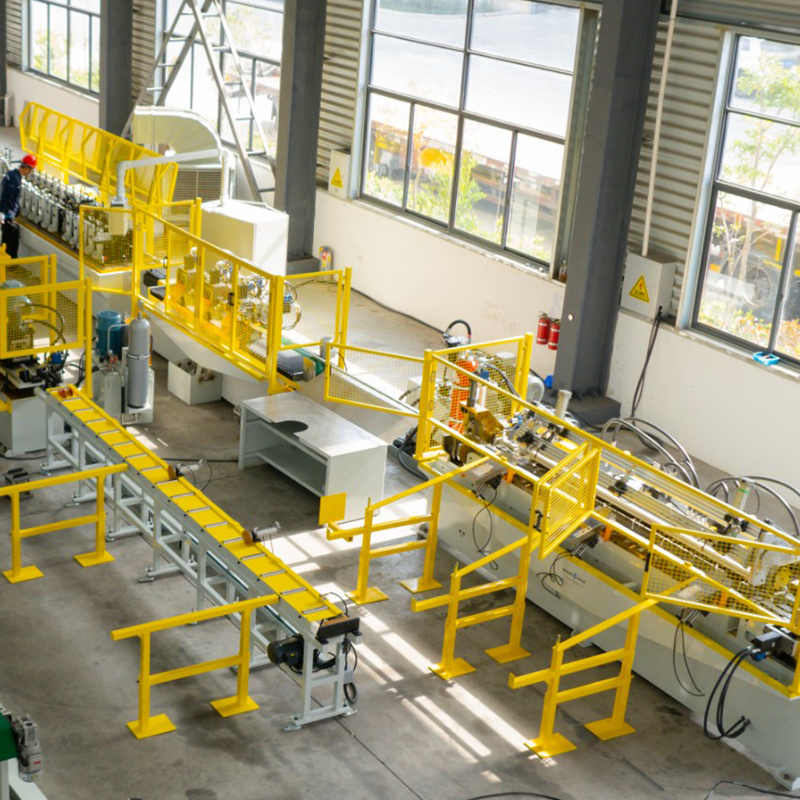
Uncoiler leathnaithe/conraitheoireachta cruach réamhphéinteáilte le ceann dúbailte, uncoiler leathnaithe/conraitheoireachta cruach ghalbhánuithe dúbailte, lúibín stór...
Féach ar Sonraí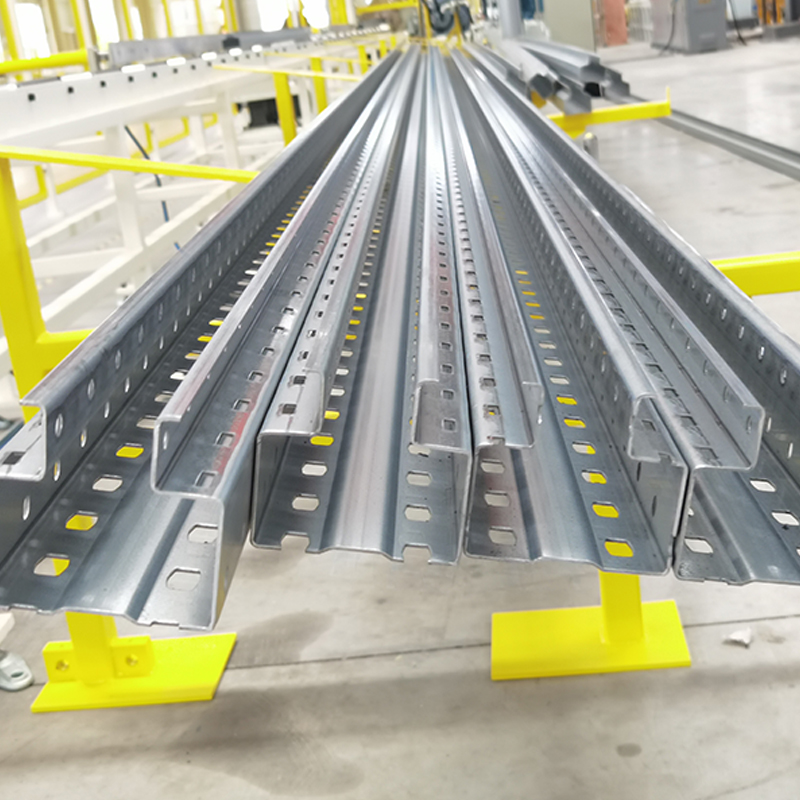
Meaisín foirmithe rolla raca seasamh díreach, neart toraidh cruach 250–550 MPa Decoiler láimhe aon-cheann le tralaí beathait...
Féach ar Sonraí
3. Is píosa trealaimh speisialaithe é meaisín foirmithe rolla T-barra tras hook 3.Alloy a dhéantar innealtóireacht chun barraí cruach T-chruthach a tháirgeadh le crúc...
Féach ar Sonraí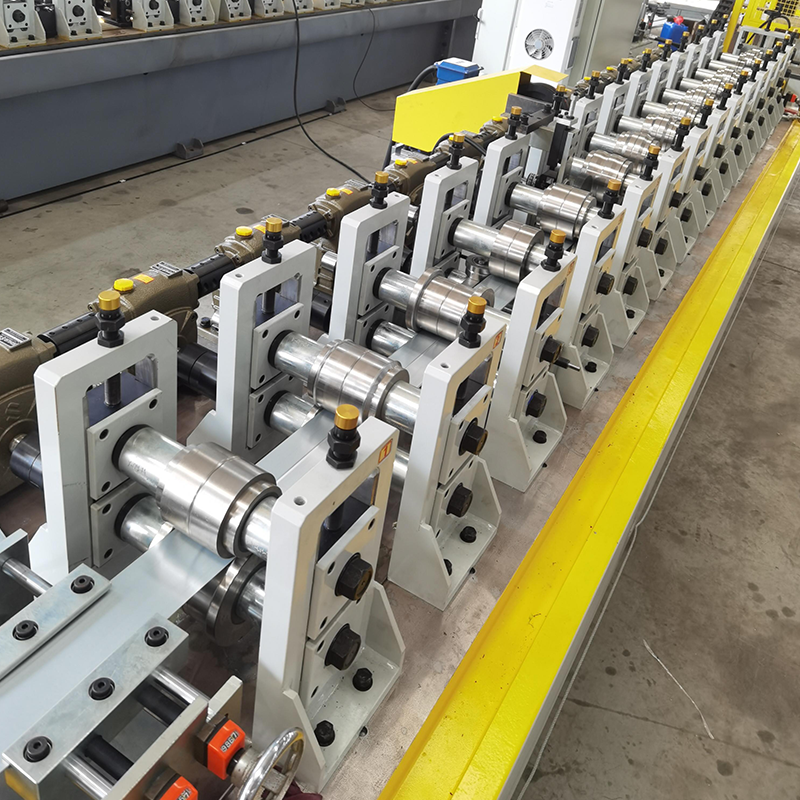
Meaisín foirmithe rolla laghdaitheoir fearas worm Drywall, múnla simplí, ní cineál caiséad mear-athrú, eacnamaíoch agus inacmhainne. (Is féidir é a uasghrádú go dtí c...
Féach ar Sonraí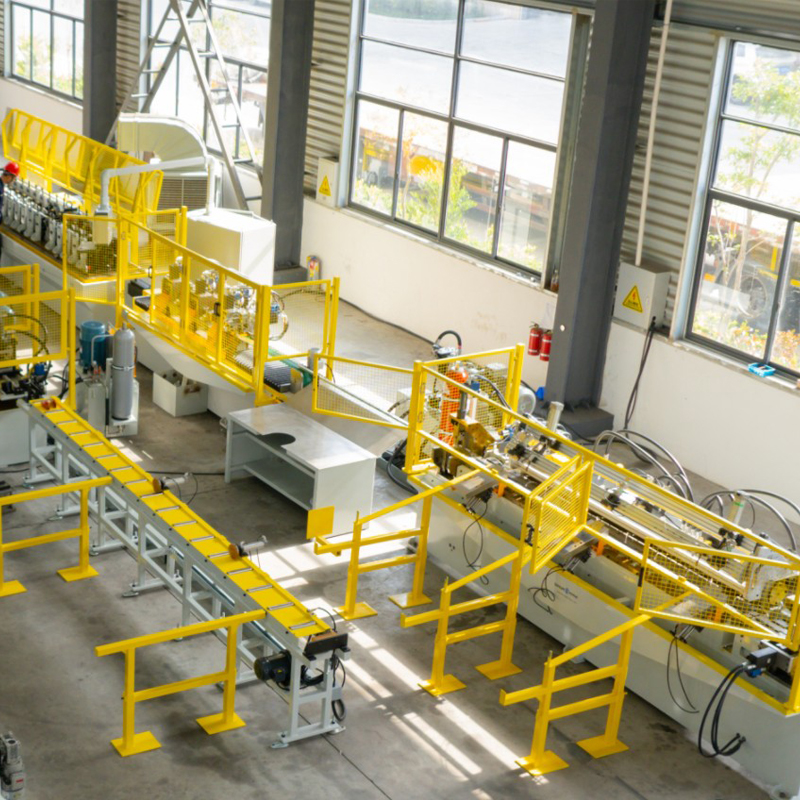
Meaisín foirmithe rolla caiséad strut Decoiler 3-ton ceann singil Meaisín leibhéal...
Féach ar SonraíNá bíodh drogall ort teagmháil a dhéanamh linn nuair a bhíonn tú i ngátar!
Eolas Teagmhála
TÁIRGÍ
Fón póca